

Une pièce en plastique moulée ou extrudée typique contient bien plus que son polymère de base : la plupart des formulations commerciales contiennent entre cinq et quinze additifs différents pour les plastiques, dosés entre quelques centièmes de pour cent et plus d'un tiers du poids total. C'est le fait le plus utile à retenir lorsque vous évaluez des devis pour des composés, des mélanges maîtres ou des produits enrobés, car il explique pourquoi deux qualités portant le même nom de polymère peuvent se comporter de manière complètement différente en service. La courte conclusion est la suivante : la résine fixe le plafond de ce qu'une formulation peut atteindre, tandis que l'ensemble d'additifs décide à quelle distance vous vous rapprochez réellement de ce plafond.
Ce guide présente les principales familles d'additifs, leurs fenêtres de dosage réalistes, la manière dont les additifs interagissent avec la résine sur laquelle ils reposent et les risques d'approvisionnement qui apparaissent le plus souvent dans le sourcing B2B. La perspective est volontairement pratique. En tant que fabricant de résines polyester pour revêtements en poudre, nous passons chaque journée de travail à la frontière entre le squelette de la résine et l'ensemble des additifs, et les habitudes qui assurent le succès des formulations de revêtement sont transférées directement à la composition des plastiques.
Les additifs déterminent le comportement d'un polymère dans son environnement réel ; la résine décide en premier lieu de ce qui est possible. Qualifiez les deux ensemble, jamais séparément.
Que font réellement les additifs pour les plastiques ?
Les additifs pour plastiques existent pour accomplir l'une des deux tâches suivantes : modifier le comportement du matériau dans le produit final ou modifier son comportement pendant le traitement. Les additifs de performance prolongent la durée de vie et l'apparence, les antioxydants, les stabilisants UV, les retardateurs de flamme et les plastifiants étant les exemples classiques. Les additifs de traitement, notamment les lubrifiants, les auxiliaires de traitement et les stabilisants thermiques, protègent la matière fondue et l'équipement pendant la fabrication de la pièce. Une formulation bien construite utilise les deux, combinant généralement trois à huit familles à la fois.
Il est tout aussi important de préciser ce que les additifs ne peuvent pas faire. Un stabilisant peut ralentir la dégradation, mais il ne peut pas rendre résistant un polymère intrinsèquement fragile, et un agent d'écoulement ne peut pas compenser une résine dont la viscosité à l'état fondu est inappropriée pour la géométrie de la pièce. Les additifs coûtent également plus cher au kilogramme que la plupart des polymères de base, souvent bien plus cher, ils doivent donc être jugés sur leur coût d'utilisation : une fraction de pour cent du bon stabilisant qui empêche une réclamation au titre de la garantie est bon marché, tandis qu'une charge fortement chargée qui permet d'économiser de l'argent mais détruit la résistance aux chocs est coûteuse.
C'est pourquoi les formulateurs expérimentés traitent l'ensemble des additifs et la résine de base comme une seule décision. Lorsque vous changez de résine, les fenêtres de dosage de presque tous les additifs de la formulation changent avec elle, ce qui est le thème sur lequel s'appuie le reste de cet article.
Jugez les additifs en fonction de leur coût d'utilisation plutôt que de leur prix au kilogramme, et qualifiez-les toujours en fonction de la résine spécifique sur laquelle ils seront utilisés.
Les principaux types d'additifs pour les plastiques
Tout manuel d'additifs compte des centaines de pages, mais le travail de formulation quotidien s'articule autour d'un ensemble compact de familles. Les fiches ci-dessous résument ceux que vous rencontrerez le plus souvent dans les devis, les fiches techniques et les discussions avec les fournisseurs, par ordre décroissant de la fréquence à laquelle ils décident de la réussite d'un projet.
Plastifiants
Esters de faible poids moléculaire qui s'insèrent entre les chaînes polymères pour ramollir les plastiques rigides ; les bêtes de somme des câbles et films flexibles en PVC.
Antioxydants
Phénols et phosphites encombrés qui interceptent les radicaux et protègent le polymère pendant le traitement par fusion et le vieillissement thermique à long terme.
Stabilisateurs UV et lumière
Absorbeurs d'UV et stabilisants de lumière à base d'amines encombrées, connus sous le nom de HALS, qui ralentissent la photodégradation lors d'une exposition extérieure.
Stabilisateurs de chaleur
Systèmes calcium-zinc et organostanniques qui empêchent le PVC de libérer de l'acide chlorhydrique et de se décolorer aux températures de traitement.
Retardateurs de flamme
Systèmes sans minéraux, phosphore et halogène qui augmentent la résistance à l'inflammation ; souvent le composant le plus important après le polymère lui-même.
Lubrifiants et auxiliaires de processus
Savons métalliques, cires et adjuvants à base de fluoropolymères qui contrôlent la viscosité de fusion, le démoulage et la finition de surface pendant le façonnage.
Remplisseurs et renforts
Carbonate de calcium, talc et fibre de verre qui ajoutent de la rigidité, contrôlent le retrait et réduisent le coût des matériaux.
Colorants
Pigments inorganiques et organiques conçus pour l'opacité, la résistance aux intempéries et la conformité réglementaire.
Additifs de surface fonctionnels
Agents glissants, antistatiques, antibuée, antimicrobiens et nucléants qui ajustent le comportement de la surface et la clarté optique.
Deux distinctions au sein de cette liste comptent plus que les autres. Premièrement, les ensembles d'antioxydants sont généralement constitués d'une paire : un phénol primaire à entrave s'occupe du vieillissement à long terme tandis qu'un phosphite secondaire protège la matière fondue pendant le traitement, et les deux sont accordés ensemble plutôt que choisis indépendamment. Deuxièmement, la protection UV est un système plutôt qu'un produit unique, car les absorbeurs UV filtrent la lumière entrante tandis que HALS répare les dommages qui se produisent encore, et tous deux interagissent avec les pigments qui les entourent.
| Famille d'additifs | Fonction principale | Niveau d'utilisation typique | Mises en garde courantes |
|---|---|---|---|
| Antioxydants | Empêcher l'oxydation thermique pendant le traitement et le service | 0,05 à 0,5 pour cent | Un surdosage peut décolorer la pièce ou provoquer une prolifération de surface |
| Stabilisateurs UV et lumière | Photodégradation extérieure lente | 0,2 à 1,5 pour cent | Le noir de carbone et certains pigments réduisent leur efficacité |
| Plastifiants | Assouplir les polymères rigides, principalement le PVC | 10 à 40 pour cent | La migration provoque du collant, de la buée et une perte d'adhérence |
| Retardateurs de flamme | Augmenter la résistance à l'allumage | 5 à 25 pour cent ou plus | Des charges élevées peuvent nuire à la résistance aux chocs et à la densité |
| Lubrifiants et auxiliaires de processus | Contrôler le flux et la libération pendant le traitement | 0,5 à 2 pour cent | Un excès provoque une perte de plaque, un voile et une mauvaise imprimabilité |
| Remplisseurs et renforts | Ajoutez de la rigidité, contrôlez le retrait, réduisez les coûts | 10 à 40 pour cent | Besoin d'agents de couplage pour une bonne liaison au polymère |
La plupart des problèmes de formulation découlent de deux questions : la famille d'additifs est-elle adaptée au mode de défaillance et le dosage se situe-t-il à l'intérieur de la fenêtre de travail pour cette résine spécifique ?
Plages de dosage typiques : pourquoi une petite quantité suffit
Les chiffres rendent cette discussion concrète, c'est pourquoi le tableau ci-dessous compare la quantité de chaque grande famille d'additifs qu'un préparateur charge généralement dans une formulation finie. Les valeurs sont exprimées en pourcentage en poids du composé total et représentent des plages moyennes à supérieures courantes plutôt que des limites légales ou des tolérances maximales. Lues de haut en bas, les barres s'étendent sur près de deux ordres de grandeur, depuis les systèmes remplis à plus de trente pour cent jusqu'aux antioxydants inférieurs à un pour cent. Cette propagation n’est pas arbitraire ; il reflète la façon dont chaque additif fait son travail une fois dispersé dans le polymère. Gardez ces bandes à l’esprit chaque fois qu’une citation propose un dosage qui se situe bien en dehors d’elles.
Niveaux d'utilisation typiques des principaux additifs pour les plastiques (% en poids du composé fini)
Les valeurs sont des plages représentatives pour les composés thermoplastiques courants ; les dosages réels varient selon la résine, le processus et la réglementation.
La première conclusion est que le volume et la chimie se situent aux extrémités opposées de l’échelle de dosage. Les charges telles que le carbonate de calcium, le talc et la fibre de verre occupent un volume réel, elles ont donc besoin de dix à quarante pour cent du composé pour ajouter de la rigidité, contrôler le retrait ou réduire les coûts. Les plastifiants en PVC flexible suivent la même logique, car la douceur nécessite une fraction importante et mobile de molécules d'ester de faible poids moléculaire. Les retardateurs de flamme occupent la bande médiane, généralement de cinq à vingt-cinq pour cent, car un mécanisme ignifuge a besoin de suffisamment de matière active pour interrompre la chimie de la combustion, et les systèmes minéraux peuvent aller encore bien plus loin.
Au bas du tableau, les antioxydants et les stabilisants UV agissent à des fractions de pour cent car ils agissent au niveau moléculaire, interceptant les radicaux avant qu'une réaction en chaîne ne se propage à travers le polymère. Une erreur courante du débutant consiste à doubler la dose d’antioxydant lorsqu’un test de vieillissement échoue, ce qui augmente généralement les coûts et peut provoquer une décoloration ou une prolifération de surface sans en corriger la cause profonde. Chaque famille dispose d'une fenêtre de travail définie par la résine, la température de traitement et l'environnement de service ; en dessous de la fenêtre, vous achetez le risque, et au-dessus, vous achetez le coût et les effets secondaires. La précision du dosage est d'autant plus importante que le pourcentage diminue, c'est pourquoi les mélanges maîtres qui pré-dispersent l'additif à haute concentration dans une résine porteuse, puis l'abaissent à un taux de 1 à 5 % dans le composé final, constituent le format d'approvisionnement par défaut pour les additifs à faible dose. Les valeurs interagissent également : un composé fortement chargé nécessite souvent un lubrifiant supplémentaire et un ensemble de stabilisation plus puissant, car une viscosité à l'état fondu plus élevée et une plus grande surface de charge accélèrent toutes deux les contraintes thermiques pendant le traitement. Validez chaque changement de dosage par rapport à la résine réelle avec un vieillissement accéléré, des tests mécaniques et, le cas échéant, un examen réglementaire avant de la mettre en production.
Les charges et les plastifiants fonctionnent en volume tandis que les stabilisants fonctionnent par voie chimique, de sorte que leurs fenêtres de dosage diffèrent de deux ordres de grandeur et doivent être contrôlées avec une précision différente.
Où la résine rencontre les additifs : leçons tirées des revêtements en poudre
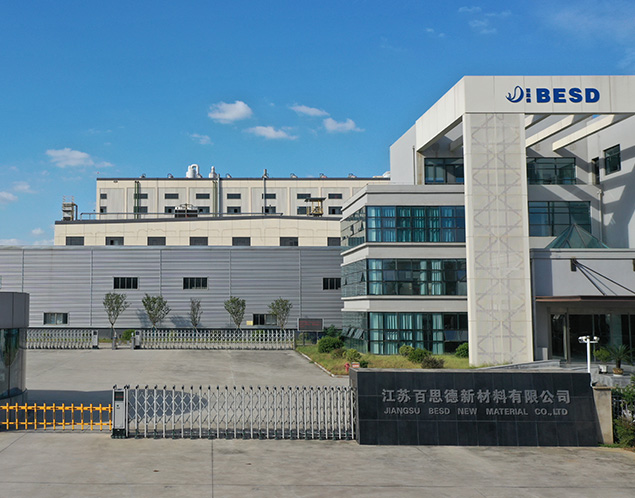
Tout ce qui précède s'applique à n'importe quel polymère, mais l'exemple réel le plus clair de résine et d'additifs fonctionnant comme un seul système vient des revêtements en poudre thermodurcissables, le domaine dans lequel BESD opère en tant que fabricant de résine polyester. Un revêtement en poudre est, en fait, un système polymère formulé qui devient la surface du produit : la résine fournit la structure, un agent de durcissement complète le réseau réticulé, les pigments et les charges ajustent l'apparence et le coût, et un petit ensemble d'additifs contrôle la façon dont la matière fondue s'écoule et dégaze. Les proportions sont suffisamment stables dans l’ensemble de l’industrie pour mériter d’être mémorisées.
Pour voir clairement cette structure, le tableau en anneau ci-dessous décompose un revêtement en poudre durable extérieur représentatif en fonction du poids. Chaque segment est une famille de matériaux que le formulateur équilibre avec tous les autres. La résine polyester domine à hauteur d'un peu moins de soixante pour cent, suivie par les pigments, les charges, l'agent de durcissement et une fine tranche d'additifs de transformation. Les chiffres exacts varient en fonction du système de durcissement et de la couleur, mais l'architecture globale change rarement. Utilisez le graphique comme modèle mental pour déterminer l'effet de levier de chaque composant.
Une formulation typique de revêtement en poudre durable pour l'extérieur, en poids
Le segment dominant est la résine polyester elle-même, à hauteur d'environ cinquante-huit pour cent, et ce n'est pas un accident de prix mais la définition du système. La résine est l’épine dorsale filmogène : elle définit la dureté, la flexibilité, la brillance et la résistance aux intempéries de base qu’aucun additif ne peut créer à partir de zéro. Les pigments et les colorants viennent ensuite avec environ vingt-deux pour cent, et leur influence va plus loin que l'apparence, car le choix des pigments affecte le comportement au farinage, la stabilité à la surcuisson et même l'efficacité du fonctionnement d'un ensemble de stabilisants UV. Les charges et les extensions à environ huit pour cent ajustent le coût, la dureté et la couverture des bords sans modifier la chimie du film.
Le segment des agents de durcissement, soit environ sept pour cent dans un système durci par TGIC, se situe à une frontière intéressante entre les composants additifs et structurels. Il ne se contente pas de modifier la résine ; il réagit avec lui et fait partie du réseau réticulé qui confère au film durci sa durabilité. Les quelques pour cent restants sont ceux où vivent les additifs classiques : des agents d'écoulement acryliques qui nivellent la fonte, du benjoin qui libère les gaz emprisonnés et des cires qui contrôlent la texture et le glissement. That slice is small but disproportionately influential on surface quality. Trop peu d'agent d'écoulement apparaît sous forme de peau d'orange, tandis qu'une trop grande quantité affaiblit la couverture des bords ; excess benzoin yellows light colors, and degassing problems produce pinholes that no downstream correction can remove. C'est pourquoi la sélection de la résine et la sélection des additifs ne peuvent pas être traitées comme des décisions d'achat distinctes. Un changement dans l’indice d’acide résinique, la température de transition vitreuse ou la fonctionnalité modifie les fenêtres de dosage de presque tout le reste de la formulation.
Pour les pièces intérieures telles que le mobilier de bureau, les étagères et les appareils électroménagers, les systèmes hybrides époxy-polyester offrent une résistance mécanique et chimique à un coût économique. Because indoor parts rarely face direct sunlight, the additive package can stay modest, which keeps formulation budgets under control.
 Polyester Resins for Hybrid Epoxy-Polyester Powder Coating Formulations Résines polyester à fonctionnalité carboxyle conçues pour les revêtements en poudre hybrides à durcissement époxy, offrant une résistance mécanique et chimique à un coût économique pour les applications intérieures telles que le mobilier de bureau, les étagères et les appareils électroménagers. Voir le produit →
Pour les travaux extérieurs tels que les clôtures de jardin, les matériaux de construction et les installations de circulation, la résistance à la lumière du soleil et à l'humidité devient le facteur décisif, et la plate-forme en résine doit être conçue pour résister aux intempéries. The TGIC-cured route has long been the benchmark for outdoor durability in polyester powder coatings.
Polyester Resins for TGIC-Cured Outdoor Powder Coatings Carboxyl-functional polyester resins cured with TGIC, long the benchmark for outdoor durability. Suited to weatherable applications such as garden fencing, building materials, and traffic facilities exposed to sunlight and moisture. Voir le produit → Lorsque la classification réglementaire ou les objectifs de durabilité exigent une voie sans TGIC, la plate-forme HAA durcit avec des agents hydroxyalkylamide et présente un profil de performance en extérieur comparable, avec son propre comportement de dégazage à gérer par l'ensemble d'additifs. Choisir entre ces plates-formes est exactement le genre de décision qu'un fabricant de résine devrait prendre, car la réponse modifie à la fois le programme de durcissement, la charge en pigment et les caractéristiques d'écoulement.
Résines polyester sans TGIC pour revêtements en poudre durcis par HAA Résines polyester à fonctionnalité hydroxyle conçues pour durcir avec des agents hydroxyalkylamide (HAA), offrant une voie sans TGIC avec une résistance aux intempéries comparable en extérieur pour des formulations de revêtement en poudre extérieur durables. Voir le produit → BESD produit des résines polyester depuis 1998 et gère aujourd'hui une capacité annuelle de 100 000 tonnes depuis son usine du parc industriel chimique de Yangzhou, soutenue par des systèmes certifiés ISO9001 et ISO14001 et une personnalisation ODM/OEM pour les clients dont les formulations nécessitent des valeurs d'acide, des viscosités ou des comportements de durcissement spécifiques. Pour les acheteurs qui comparent les fournisseurs de résine, cette combinaison d’échelle et d’adaptabilité est ce qui transforme l’équilibre résine-additif d’une contrainte en un outil de conception.
The resin is roughly sixty percent of a powder coating and defines every baseline property; the additive package is a few percent that decides whether the surface actually looks and lasts as designed.
Scénarios d'application et points de sélection
Selection starts from the application, not from the additive catalog. Un poteau de clôture et une coque de chaise de bureau peuvent utiliser une chimie similaire sur le papier, mais l'un est confronté à des décennies d'exposition aux UV et l'autre au contact, à l'abrasion et aux produits chimiques de nettoyage. Le tableau ci-dessous compare les deux types de programmes les plus courants que nous voyons dans les produits à revêtement en poudre et les décisions de formulation qui en découlent.
| Programmes intérieurs | Programmes extérieurs |
|---|---|
| Office furniture, household appliances, shelving, and communication equipment housings | Garden fences, building materials, traffic facilities, automotive components, and fitness equipment |
| Dureté, résistance aux produits chimiques et aux taches et rentabilité | Rétention du brillant et de la couleur, résistance au farinage et protection contre la corrosion |
| Formulation focus: hybrid epoxy-polyester chemistry with a lean additive package | Formulation focus: weatherable polyester with TGIC or HAA curing plus a UV-oriented additive package |
Whatever the program, four selection criteria apply to any additive for plastics:
- Conformité réglementaire : les règles de contact alimentaire, les restrictions REACH et les limites RoHS sur les métaux lourds doivent être documentées avant la commande, et non après.
- Compatibilité thermique : chaque additif doit survivre à la température réelle de traitement sans se décomposer ni se volatiliser.
- Comportement de migration : les additifs qui fleurissent à la surface peuvent embuer les pièces adjacentes, coller les films ou mal imprimer des mois plus tard.
- Interaction management: two individually excellent additives can neutralize each other or attack the polymer when combined.
Ce dernier critère est le moins indulgent car il ne se révèle que dans les épreuves. C'est également là que le fabricant de résine gagne une place dans la conversation : savoir comment une plate-forme de polyester donnée réagit aux agents d'écoulement, aux agents de dégazage et à la charge de pigment raccourcit le chemin entre la liste restreinte et la recette de production.
Sélectionnez les additifs à partir de l'application à rebours : la conformité, la température de traitement, la migration et les interactions éliminent la plupart des candidats plus rapidement que les comparaisons de prix.
Risques d'approvisionnement courants liés aux additifs pour plastiques
La plupart des échecs de production liés aux additifs ne sont pas des échecs chimiques mais des échecs d’approvisionnement : le bon produit acheté sans documentation, dosé sans étalonnage ou remplacé sans essai. The table below lists the failure modes formulators report most often, along with the safeguards that prevent them.
| Problème courant | À quoi ça ressemble en production | Sauvegarde pratique |
|---|---|---|
| Lubrifiant ou cire surdosé | Plaque sur rouleaux, voile et mauvaise adhérence à l'impression | Verify dosing with gravimetric feeders and trial runs |
| Paquet d’antioxydants sous-dosé | Fragilisation et décoloration lors du vieillissement précoce au four | Définir des tests d'acceptation basés sur le temps d'induction de l'oxydation |
| Conflit de pigment et de stabilisant | Décoloration plus rapide malgré un package UV supplémentaire | Check HALS compatibility with pigment chemistry first |
| Additifs sensibles à l'humidité tels que les phosphites | Hydrolyse, points noirs et déception incohérente | Require sealed packaging, dry storage, and batch COA |
| Migration des plastifiants | Adhérence de la surface, buée et perte d'adhérence | Choisissez des types polymères ou de poids moléculaire supérieur |
| Lacunes réglementaires | Expéditions rejetées et refonte coûteuse | Collect food contact, REACH, and RoHS documents up front |
The safeguards share a common theme: traceability. Que vous achetiez auprès d'un fabricant direct, d'une société commerciale ou d'un grossiste, insistez sur un certificat d'analyse pour chaque lot plutôt que seulement pour la première expédition, et confirmez qui fabrique réellement le matériau. Les relations directes avec les fabricants facilitent l'audit de la production, l'alignement sur les spécifications et l'ajustement des produits lorsque votre formulation change. C'est pourquoi nous encourageons les clients à évaluer un fournisseur de résine de la même manière qu'ils évalueraient un fournisseur d'additifs.
A compact checklist covers the rest of the buying process:
- Ask whether the supplier is a direct manufacturer or a trading company, and request an audit or factory visit.
- Obtain a certificate of analysis for every batch, with retention samples kept for reference.
- Run pilot-scale trials on your actual resin system before committing to volume orders.
- Confirm regulatory documentation for your target market before placing the purchase order.
- Agree on packaging, storage conditions, and shelf life in the contract, not by email afterwards.
- Calibrate gravimetric feeders on a fixed schedule, because low-dose additives amplify feeding errors.
La traçabilité est meilleure que le prix : la documentation au niveau du lot, le dosage calibré et les essais pilotes sur votre propre résine évitent la plupart des pannes d'additifs avant qu'elles ne commencent.
Explorez davantage de BESD
Si le côté résine de cet équilibre est le point où votre projet actuel est bloqué, deux ressources de notre site approfondissent les décisions qui comptent le plus.
| Lecture technique | Développement de résine sur mesure |
|---|---|
| The main role of polyester resin in powder coatings Explains how the resin backbone determines the performance envelope of the finished coating, from mechanical strength to gloss retention. | Personnalisation des résines ODM et OEM Describes how we develop resins matched to a customer's curing system, application method, and end-use environment. |
À partir de là, une brève conversation avec notre équipe technique sur votre système de durcissement, votre substrat et votre environnement de service suffit généralement pour affiner la plateforme de résine et, avec elle, les décisions en matière d'additifs qui s'ensuivent. You can reach us through the contact page for samples, quotations, or customized formulations.
Fix the resin platform first, and the additive package becomes a set of controlled, predictable decisions rather than trial and error.


